

Neuere
Wofür werden Wärmerohre in der modernen Technologie verwendet?
Stanzen ist ein grundlegender Fertigungsprozess, der häufig verwendet wird, um durch Verformung Teile aus Blech herzustellen. Ein häufiges Problem beim Stanzen ist jedoch die Rückfederung. Dieses Phänomen tritt auf, wenn die Last entfernt wird, wodurch das verformte Material teilweise in seine ursprüngliche Form zurückkehrt. Infolgedessen stimmen die Abmessungen des gestanzten Teils möglicherweise nicht mit den Spezifikationen der Stanzform überein, was zu Ungenauigkeiten führt, die die Produktmontage und die Gesamtleistung erheblich beeinträchtigen können. Angesichts der wachsenden Bedeutung von Präzision in der Fertigung ist die Behebung der Rückfederung beim Stanzen zu einer kritischen Herausforderung für Ingenieure und Hersteller geworden.
Beim Stanzen von Blechen treten sowohl plastische als auch elastische Verformungen auf. Die plastische Verformung ist dauerhaft, die elastische Verformung hingegen vorübergehend und reversibel. Nach Entlastung neigen die Teile dazu, in ihre ursprüngliche Form zurückzufedern, was die endgültige Form und Maßgenauigkeit der gefertigten Bauteile beeinträchtigen kann. Dies ist besonders problematisch, da das Ausmaß der Rückfederung oft unvorhersehbar ist und von verschiedenen Faktoren wie Materialeigenschaften, Dicke, Form und dem angewandten Biegeverfahren abhängt.
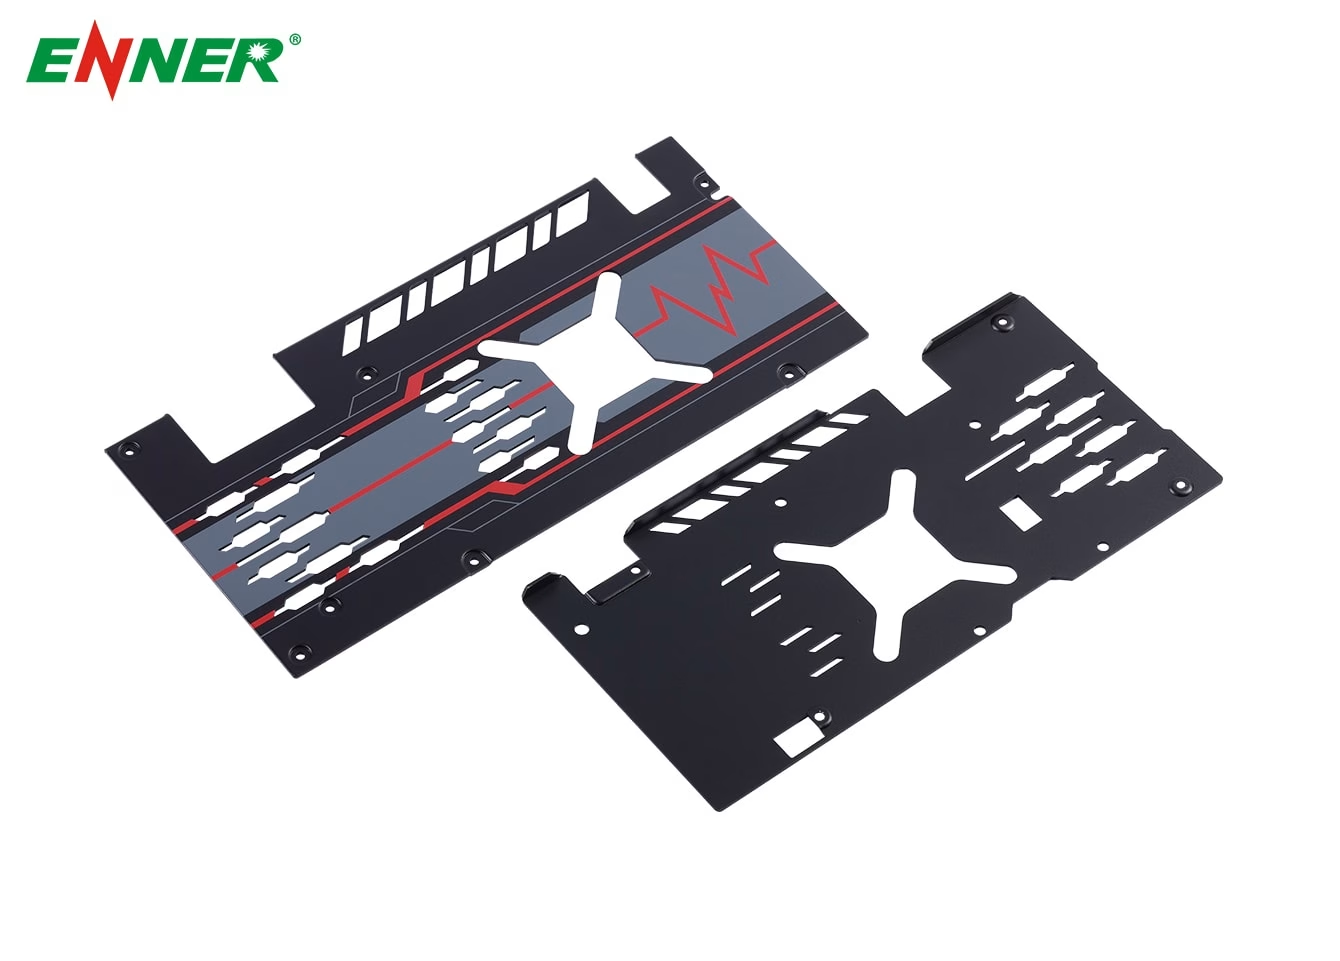
Materialeigenschaften: Die Streckgrenze des Materials ist ein wesentlicher Faktor für die Rückfederung. Höhere Streckgrenzen korrelieren typischerweise mit einer stärkeren Rückfederungstendenz. So weisen dicke Platten aus warmgewalztem Kohlenstoffstahl im Vergleich zu kaltgewalzten Blechen andere Rückfederungseigenschaften auf, was hauptsächlich auf Unterschiede in den Materialeigenschaften wie Oberflächenqualität und mechanischer Stabilität zurückzuführen ist.
Materialstärke: Die Blechstärke beeinflusst das Biegeverhalten. Mit zunehmender Stärke nimmt die Rückfederung tendenziell ab. Dies liegt am größeren Materialvolumen, das an der plastischen Verformung beteiligt ist, wodurch die elastische Rückstellfähigkeit erhöht und somit die Rückfederung verringert wird.
Geometrie des Bauteils: Die Form des Stanzteils spielt eine entscheidende Rolle für die Rückfederung. Komplexere Geometrien, insbesondere solche mit Kurven oder komplizierten Profilen, führen aufgrund der ungleichmäßigen Spannungsverteilung häufig zu einer stärkeren Rückfederung. U-förmige Bauteile sind beispielsweise besonders anfällig für dieses Problem und erfordern unter Umständen spezielle Konstruktionsmaßnahmen zur Reduzierung der Rückfederung.
Biegewinkel: Der Biegewinkel beeinflusst die Rückfederung direkt. Größere Biegewinkel führen im Allgemeinen zu einer stärkeren Rückfederung, da sich die Verformungslänge des Stanzteils erhöht, was nach Entlastung einen ausgeprägteren Rückstelleffekt zur Folge hat.
Werkzeugkonstruktion: Ein ausreichendes Werkzeugspiel ist entscheidend, um die Rückfederung zu minimieren. Ein Spalt, der die Materialstärke optimal berücksichtigt, verbessert den Materialfluss und reduziert die Rückfederung. Darüber hinaus sollte der relative Biegeradius – größere Radien führen oft zu einer geringeren Rückfederung – bereits in der Werkzeugkonstruktionsphase sorgfältig berechnet werden.
Umformprozess: Die Umformmethode kann auch das Ausmaß der Rückfederung beeinflussen. Beispielsweise weist das korrigierte Biegen typischerweise eine bessere Rückfederungskontrolle auf als das freie Biegen, da die wirkenden Kräfte dazu beitragen, das Material während des Umformprozesses effektiver zu handhaben.
Um die durch die Rückfederung entstehenden Probleme zu bewältigen, können bei der Produkt- und Prozessentwicklung verschiedene Strategien eingesetzt werden:
Materialauswahl: Die Wahl von Materialien mit niedrigerer Streckgrenze oder die Erhöhung der Materialstärke kann die Rückfederung minimieren. Das Verständnis der Materialeigenschaften ermöglicht bessere Vorhersagen des Rückfederungsverhaltens und kann die Konstruktionsentscheidungen beeinflussen.
Konstruktionsüberlegungen: Bei komplexen oder zum Rückfedern neigenden Bauteilen, wie z. B. solchen mit stark gekrümmten Formen, kann die Integration von Anti-Rebound-Rippen in die Konstruktion den Rückfederungseffekt reduzieren. Auch ein modularer Ansatz, bei dem mehrere einfachere Bauteile kombiniert werden, kann die mit dem Rückfederungseffekt verbundenen Probleme mindern.
Prozessanpassungen: Durch die Implementierung eines Vorformprozesses lassen sich Spannungen gleichmäßiger verteilen und potenzielle Rückfederungsprobleme verringern. Darüber hinaus kann die Verringerung des Spalts zwischen den Formteilen die Passgenauigkeit verbessern und die Rückfederungsneigung reduzieren.
Einstellung der Niederhalterkraft: Durch Anpassen der Niederhalterkraft beim Stanzen lassen sich Materialfluss und Spannungsverteilung steuern. Eine optimierte Niederhalterkraft gewährleistet ein ausreichendes Verstrecken des Materials und reduziert die Rückfederungsgefahr.
Einsatz von Ziehleisten: Durch die strategische Platzierung von Ziehleisten lässt sich der Materialfluss beeinflussen, Spannungen effektiv umverteilen und die Umformbarkeit verbessern. Diese Technik ist besonders vorteilhaft für Teile, die sich nur schwer umformen lassen, ohne eine starke Rückfederung zu verursachen.
Innovative Techniken: Der Einsatz fortschrittlicher Verfahren wie der Wärmebehandlung vor dem Biegen kann die Materialhärte und Streckgrenze reduzieren und somit die Rückfederung minimieren. Zusätzlich können lokale Kompression und kontrollierte Biegeprozesse dazu beitragen, den Rückfederungseffekt weiter zu reduzieren.
Die Behebung der Rückfederung beim Stanzen ist entscheidend, um die gewünschte Genauigkeit und Funktionalität der hergestellten Teile zu erreichen. Durch das Verständnis der Einflussfaktoren – von den Materialeigenschaften bis zum Formendesign – und den Einsatz gezielter Strategien zur Minderung der Rückfederung können Hersteller die Produktqualität und Montagegenauigkeit verbessern. Da sich die Branche weiterentwickelt, werden innovative Ansätze zur Bewältigung der Rückfederungsprobleme eine wesentliche Rolle bei der Verbesserung der Fertigungseffizienz und -präzision spielen. Durch sorgfältige Konstruktion und Prozessoptimierung ist es möglich, die Auswirkungen der Rückfederung zu minimieren und sicherzustellen, dass gestanzte Komponenten die strengen Anforderungen moderner Anwendungen erfüllen.
At ENNERbieten wir eine breite Palette an Wärmemanagementlösungen an, darunterHeatpipe-Kühlsysteme,Dampfkammer-Kühlkörper,CNC-Bearbeitungsteileund Zubehör, damit Ihre Ausrüstung auch bei großer Hitze optimale Leistung bringt.