

新しい
現代の技術におけるヒートパイプの用途
スタンピング加工は、板金から変形させて部品を製造する際に広く用いられる基本的な製造プロセスです。しかし、スタンピング加工においてよく発生する問題の一つがスプリングバックです。これは、荷重が除去された際に変形した材料が部分的に元の形状に戻る現象です。その結果、スタンピングされた部品の寸法がスタンピング金型の仕様と一致しなくなる可能性があり、製品の組み立てや全体的な性能に重大な影響を与える不正確さにつながります。製造における精度の重要性が高まっていることから、スタンピング加工におけるスプリングバックへの対処は、エンジニアと製造業者の双方にとって重要な課題となっています。
金属板をプレス加工すると、塑性変形と弾性変形の両方が生じます。塑性変形は永続的な変形ですが、弾性変形は一時的で可逆的です。荷重が取り除かれた後、部品は元の形状に戻ろうとする傾向があり、これが最終的な形状や寸法精度を損なう可能性があります。特に問題となるのは、スプリングバックの量が予測不可能で、材料特性、厚さ、形状、曲げ加工方法など、さまざまな要因によって変動する可能性があることです。
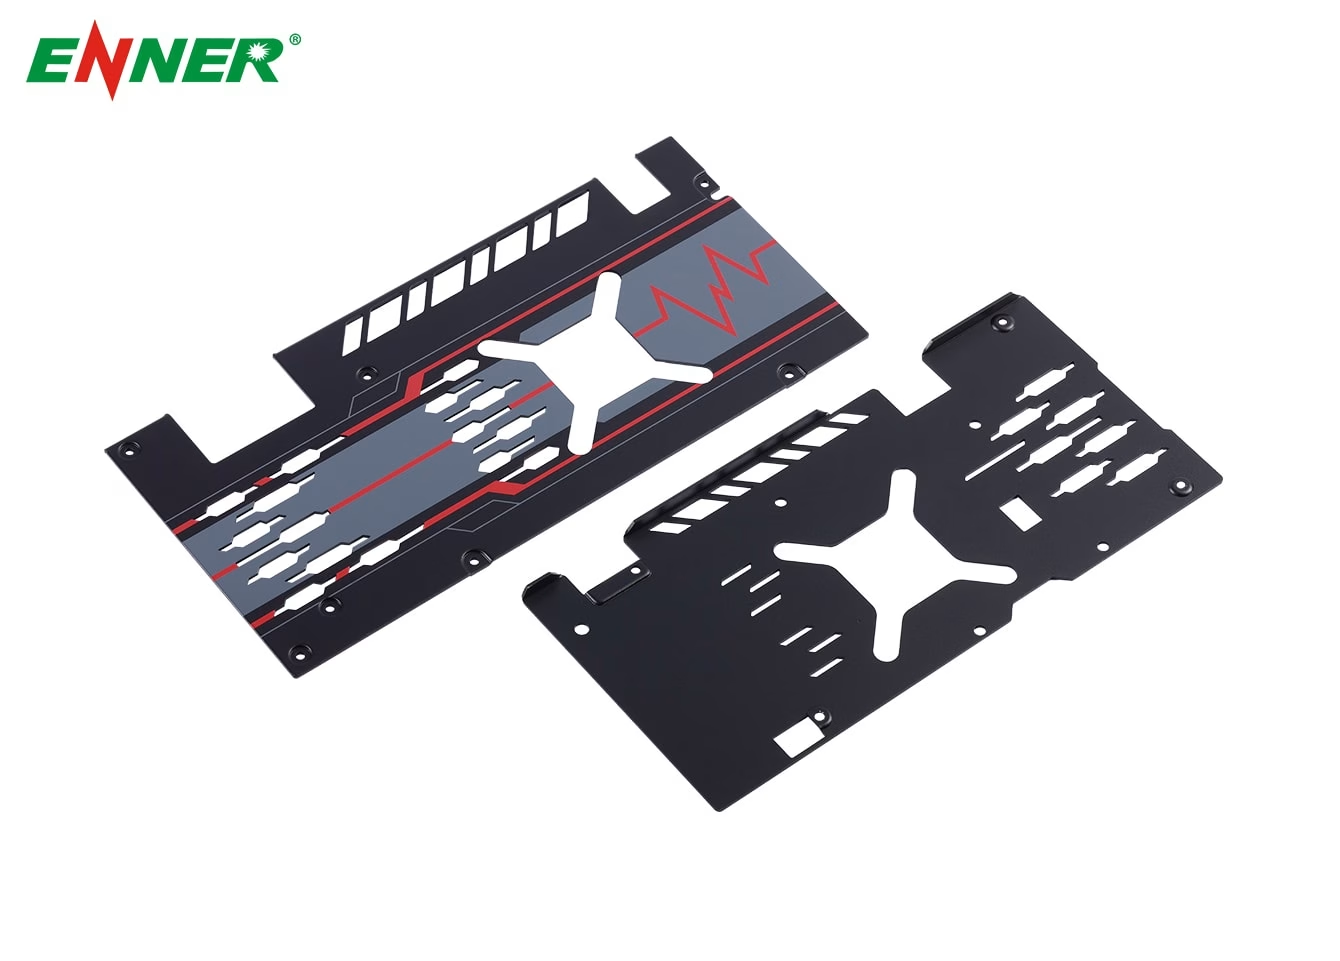
材料特性: 材料の降伏強度はスプリングバックの重要な決定要因です。降伏強度が高いほど、一般的にスプリングバック傾向も大きくなります。例えば、熱間圧延炭素鋼製の厚板は、冷間圧延鋼板と比較して、主に表面品質や機械的安定性といった材料特性の違いにより、異なるスプリングバック特性を示します。
材料の厚さ:シートの厚さは曲げ挙動に影響を与えます。厚さが増すにつれて、スプリングバック効果は減少する傾向があります。これは、塑性変形に関わる材料の体積が増加するため、弾性回復能力が高まり、結果としてスプリングバックの程度が軽減されるためです。
部品形状:プレス加工部品の形状は、スプリングバックを決定する上で重要な役割を果たします。曲線や複雑な形状を持つ複雑な形状は、応力分布が不均一になるため、スプリングバックが大きくなる傾向があります。例えば、U字型の部品は特にこの問題の影響を受けやすく、スプリングバックを軽減するために特別な設計上の配慮が必要となる場合があります。
曲げ角度:材料を曲げる角度は、スプリングバックに直接影響します。曲げ角度が大きいほど、プレス加工された部品の変形長さが長くなり、荷重が解放された後の回復効果がより顕著になるため、一般的にスプリングバックが大きくなります。
金型設計:スプリングバックを最小限に抑えるには、適切な金型クリアランスが不可欠です。材料の厚みに見合った隙間を設けることで、材料の流れが良くなり、スプリングバックを低減できます。さらに、相対的な曲げ半径(半径が大きいほどスプリングバックは小さくなる傾向がある)は、金型設計段階で慎重に計算する必要があります。
成形プロセス:成形方法もスプリングバックの程度に影響を与える可能性があります。例えば、補正曲げは、自由曲げよりもスプリングバックの制御性に優れています。これは、変形プロセス中に材料をより効果的に操作するために、関連する力が用いられるためです。
スプリングバックによってもたらされる課題に対処するために、製品設計とプロセス設計の両方でいくつかの戦略を採用することができます。
材料選定:降伏強度の低い材料を選択したり、材料の厚みを増したりすることで、スプリングバックを最小限に抑えることができます。材料特性を理解することで、スプリングバック挙動をより正確に予測でき、設計上の選択に役立てることができます。
設計上の考慮事項:複雑な形状やスプリングバックが発生しやすい部品(複雑な曲線を持つ部品など)の場合、設計に反跳防止リブを組み込むことで、スプリングバックの影響を軽減できます。さらに、複数のシンプルな部品を組み合わせるモジュール方式を採用することで、スプリングバックに伴う課題を軽減することも可能です。
工程調整:成形前工程を導入することで、応力をより均等に分散させ、スプリングバックの問題を軽減できます。さらに、金型部品間の隙間を小さくすることで、嵌合性を向上させ、スプリングバック傾向を低減できます。
ブランクホルダ力の調整:プレス加工中にブランクホルダ力を調整することで、材料の流れと応力分布を制御できます。最適なブランクホルダ力を用いることで、材料が適切に引き伸ばされ、スプリングバックの発生を抑えることができます。
ドロービードの活用:ドロービードを戦略的に配置することで、材料の流れを変化させ、応力を効果的に再分配し、成形性を向上させることができます。この技術は、大きなスプリングバックを起こさずに成形するのが難しい部品に特に有効です。
革新的な技術:曲げ加工前に熱処理などの高度な技術を用いることで、材料の硬度と降伏強度を低下させ、スプリングバックを最小限に抑えることができます。さらに、局所的な圧縮と制御された曲げ加工プロセスを用いることで、スプリングバック効果をより効果的に抑制できます。
プレス成形におけるスプリングバックへの対処は、製造部品の精度と機能性を最適にするために不可欠です。材料特性から金型設計に至るまで、スプリングバックに影響を与える要因を理解し、スプリングバックを軽減するための的確な戦略を採用することで、メーカーは製品品質と組立精度を向上させることができます。業界が進化を続ける中で、スプリングバックの課題に対処する革新的なアプローチは、製造効率と精度の向上に不可欠な役割を果たすでしょう。綿密な設計とプロセスの最適化により、スプリングバックの影響を最小限に抑え、プレス成形部品が現代のアプリケーションの厳しい要件を満たすことが可能になります。
At エナー幅広い熱管理ソリューションを提供しています。ヒートパイプ冷却システム,ベイパーチャンバーヒートシンク,CNC機械加工部品およびアクセサリにより、高温条件下でも機器が最高のパフォーマンスを発揮できるようになります。