

Nuwer
GPU-dampkamerontwerp en termiese werkverrigtingsgids
Om die regte koelplaatvervaardiger te kies, vereis dit meer as om net produkpryse te vergelyk. Aankoopingenieurs moet termiese ingenieursvermoëns, vervaardigingsprosesse, materiaalopsies, gehaltebeheer en ondersteuning vir persoonlike ontwerp evalueer.
Die regte verskaffer moet 'n projek kan ondersteun, van ontwerphersiening en gereedskap tot produksie, afwerking, inspeksie en aflewering.
Termiese simulasie en ontwerp vir vervaardigbaarheidsoorsigte kan potensiële probleme identifiseer voordat produksie begin.
'n Bekwame vervaardiger behoort die koelplaatstruktuur te evalueer teenoor termiese en vervaardigingsvereistes en veranderinge aan vingeometrie, basisafmetings, monteringskenmerke of ander besonderhede aan te beveel.
Vroeë ontwerphersiening kan gereedskapveranderinge verminder en help verseker dat die voorgestelde struktuur prakties is om te vervaardig.
Pasgemaakte koelplaatprojekte vereis dikwels meer as net die wysiging van 'n standaardprofiel. Hittelas, installasieruimte, lugvloei, monteringsvereistes, materiaalkeuse en sekondêre bewerking kan alles die finale ontwerp beïnvloed.
Die vervaardiger behoort hierdie vereistes saam te kan hersien en 'n koelplaat te ontwikkel wat aan beide termiese en meganiese beperkings voldoen. Dit is veral belangrik vir toepassings met beperkte installasieruimte of ongewone monteringsvereistes.
Produksievermoë moet ooreenstem met ingenieurskundigheid. Aankoopspanne moet gereedskapshulpbronne, produksietoerusting, inspeksieprosedures, afwerkingsopsies en monteervermoëns hersien.
'n Verskaffer met verskeie koelplaatvervaardigingsprosesse kan ook meer buigsaamheid bied wanneer die aanvanklike verkoelingskonsep moet verander. Ekstrusie, afskilfering, hittepype, dampkamers en sekondêre bewerking kan elk aan verskillende termiese vereistes voldoen.
As ons van verskafferskwalifikasies na vervaardigingsmetodes oorgaan, is die volgende stap om te bepaal watter heatsinkproses by die toepassing pas.
Ekstrusie is geskik vir herhaalbare profiele, skaalbare produksie en buigsame dwarssnitontwerpe. Ingenieurs kan vinhoogte, dikte, spasiëring en basisgeometrie aanpas volgens beskikbare ruimte en verkoelingsvereistes.
Enner bied ekstrusie-hitteafleiers vir standaard en pasgemaakte verkoelingstoepassings, met 'n portefeulje wat meer as 6 000 gereedskap-ekstrusievorms dek.

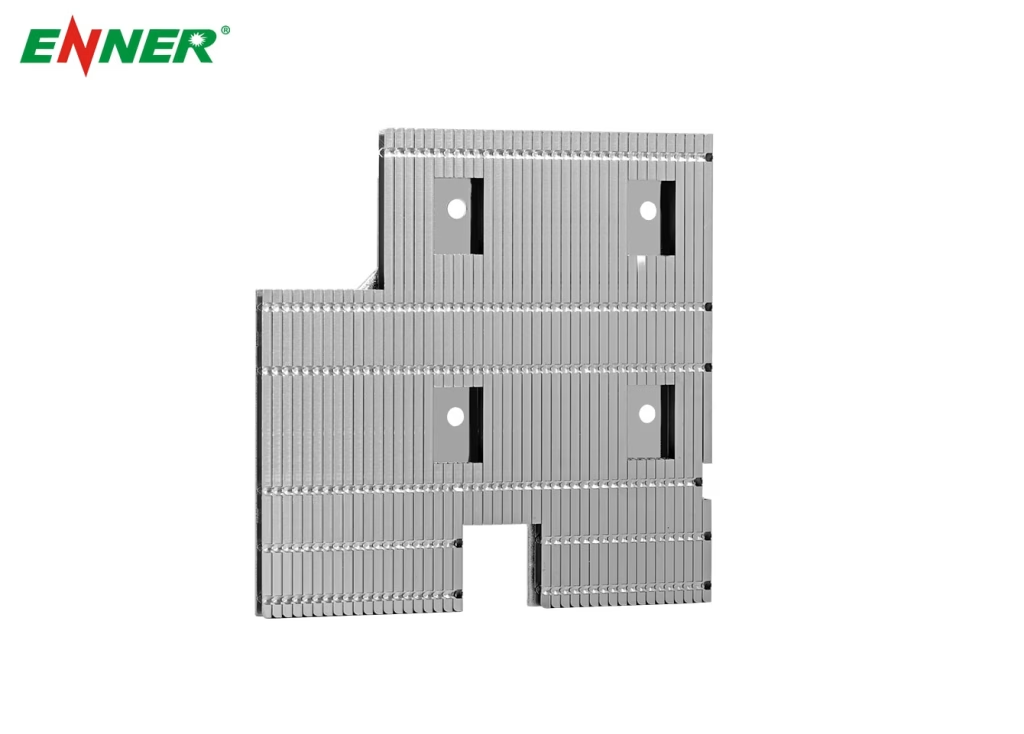
Geskaafde hitteafleiers is nuttig wanneer hoë vindigtheid binne 'n beperkte voetspoor benodig word. Die vinne word direk uit die metaalbasis gevorm, wat dunner vinne en hoër aspekverhoudings as konvensionele ekstrusie in baie toepassings moontlik maak.
Skiving kan fyn vinstrukture vir kompakte verkoelingseenhede produseer waar beskikbare ruimte die algehele koelplaatgrootte beperk. Dit is veral nuttig wanneer ingenieurs die oppervlakte moet vergroot sonder om die basisvoetspoor aansienlik te vergroot.
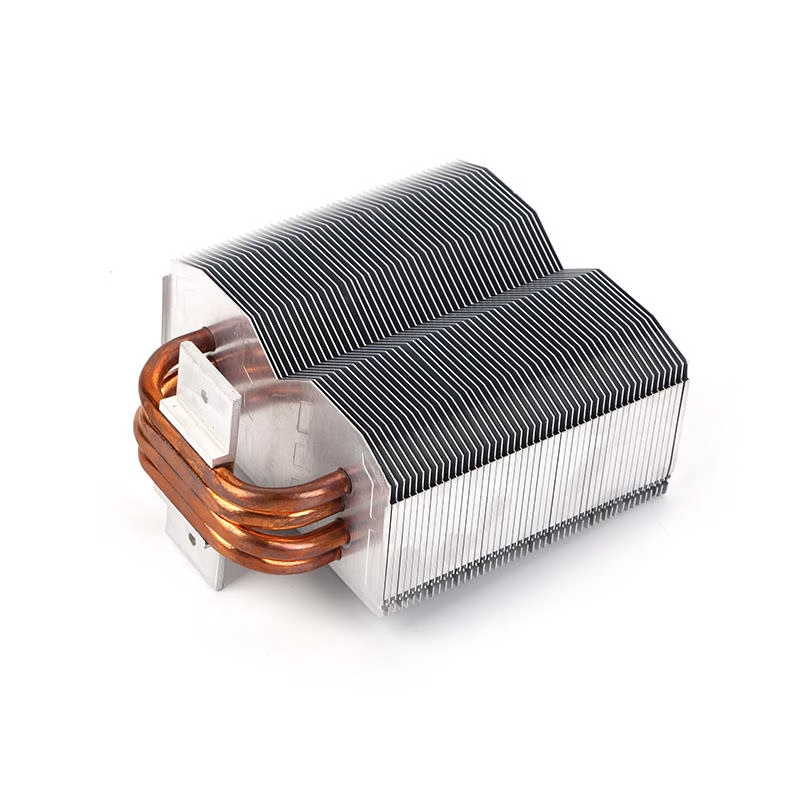
Hittepype en dampkamers help om hitte weg van gekonsentreerde hittebronne oor te dra wanneer konvensionele vinstrukture onvoldoende is.
Enner verskaf hittepypverkoeling vir toestelle en komponente op bordvlak waar doeltreffende hitteverspreiding benodig word.
Hierdie oplossings word algemeen oorweeg vir SVE's, GPU's, bedieners, datasentrums en ander hoëprestasie-elektronika met beperkte ruimte of hoë hittedigtheid. Termiese ontwerp moet ook materiaalkeuse en oppervlakbehandeling in ag neem.
Materiaal- en oppervlakbehandeling beïnvloed termiese gedrag, meganiese eienskappe, korrosiebestandheid en vervaardigingsvereistes.
Die spesifikasie moet dus ooreenstem met die volledige toepassing eerder as om slegs op termiese geleidingsvermoë te fokus.
Aluminium bly 'n algemene keuse vir heatsinks omdat dit lae gewig, goeie termiese geleidingsvermoë en uitstekende ekstrusieprestasie bied.
6063-aluminium is goed geskik vir koelplaatprofiele omdat dit komplekse vinstrukture kan vorm terwyl dit goeie termiese werkverrigting bied. 6061-aluminium bied groter meganiese sterkte, wat dit 'n beter opsie maak wanneer die koelplaat ook aan hoër strukturele of monteringsvereistes moet voldoen.
Oppervlakbehandeling moet ooreenstem met die bedryfsomgewing en funksionele vereistes. Anodisering kan oppervlakbeskerming bied terwyl dit ook die voorkoms en emissiwiteit van die koelplaat beïnvloed.
Poeierbedekking is nog 'n opsie vir toepassings met spesifieke voorkoms- of omgewingsvereistes. Aankoopspanne moet die vereiste afwerking bevestig, tesame met monteringsafmetings, bedryfstoestande, voorkomsvereistes en produksievolume.
'n Vervaardiger se produksievermoë bepaal of 'n goedgekeurde ontwerp omgeskakel kan word in konsekwente volumeproduksie.
Aankoopspanne moet gereedskap, masjinering, oppervlakbehandeling, inspeksie en monteringsvermoëns hersien voordat hulle 'n bestelling plaas.
Pasgemaakte ekstrusiegereedskap beïnvloed die haalbaarheid en koste van 'n nuwe koelplaatprofiel. Die vervaardiger moet die voorgestelde dwarssnit hersien en moeilike geometrieë identifiseer voordat gereedskap begin.
Vindikte, spasiëring, hoogte, basisdikte en monteringskenmerke kan alles die uitvoerbaarheid van ekstrusie beïnvloed. Vroeë gereedskaphersiening kan help om ontwerpveranderinge te verminder nadat produksie begin het.
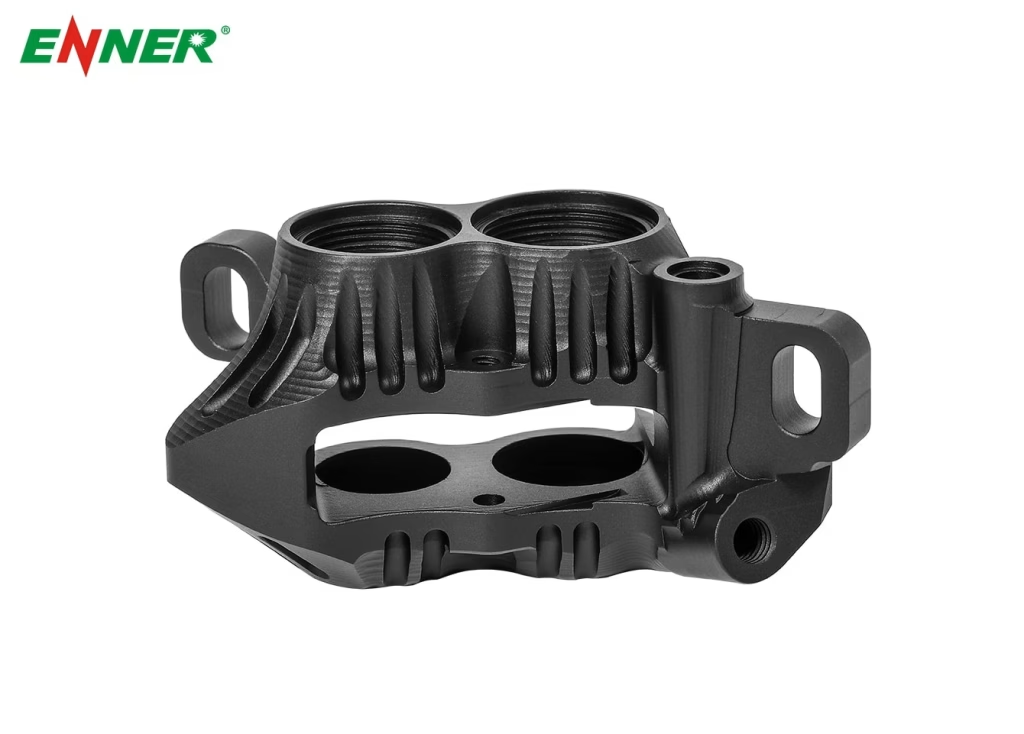
Baie geëxtrudeerde heatsinks benodig addisionele bewerking vir monteringsgate, uitsnydings, skroefdraadkenmerke of koppelvlakoppervlaktes.
'n Vervaardiger met sekondêre CNC-bewerkingsvermoë kan hierdie kenmerke met die oorspronklike profielontwerp koördineer. Dit kan produksiebestuur vereenvoudig en die behoefte om komponente tussen afsonderlike verskaffers oor te dra, verminder.
Oppervlakafwerking en montering moet ook in die verskaffersevaluering ingesluit word.
Anodisering en poeierbedekking kan gekies word volgens omgewings- en voorkomsvereistes, terwyl monteerdienste kan help om verskeie produksiestappe te konsolideer. Verkrygingspanne moet bevestig of hierdie prosesse intern of deur gekwalifiseerde produksievennote hanteer word.
Voordat 'n vennootskap gefinaliseer word, moet verkrygingspanne operasionele levertye en monsterbeskikbaarheid verifieer.
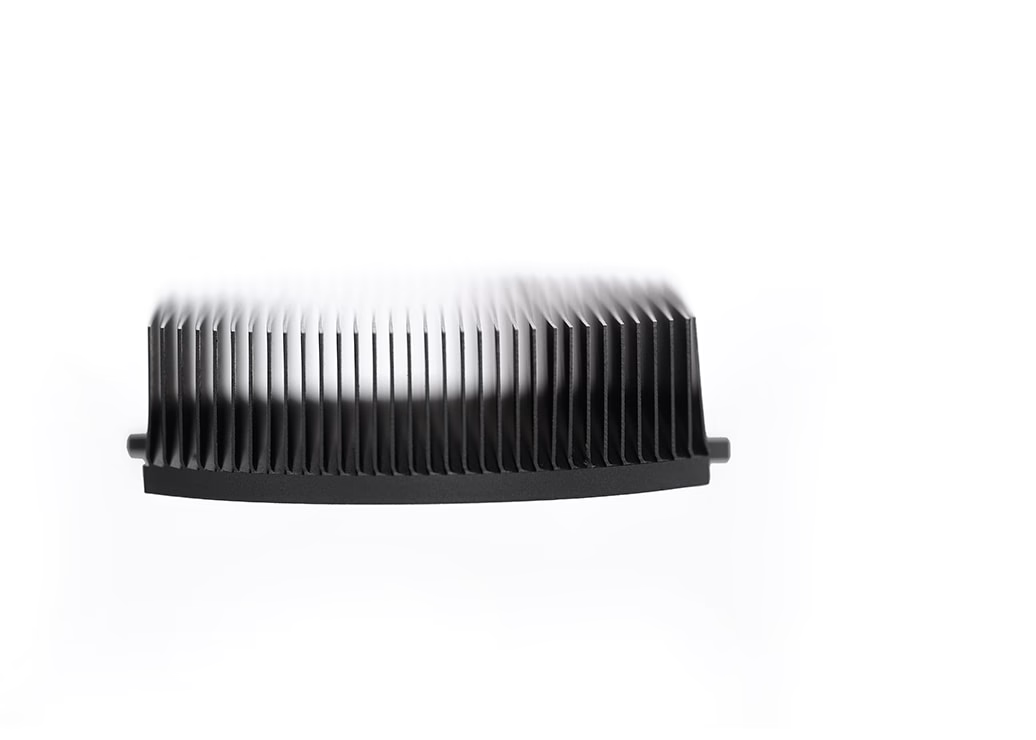
Produksie-lewtyd hang af van die profiel, gereedskapstatus, bestelhoeveelheid, masjineringsvereistes en oppervlakbehandeling. Ter verwysing, Enner meld dat freesafwerkingproduksiebestellings gewoonlik ongeveer 7 tot 10 dae benodig, terwyl poeierbedekte of geanodiseerde bestellings gewoonlik ongeveer 15 tot 20 dae benodig.
Werklike tydsberekening moet vir elke projek bevestig word voordat 'n bestelling geplaas word.
Monsters stel ingenieurs in staat om afmetings, materiaal, vinstruktuur, monteringskenmerke en oppervlakafwerking te verifieer voor volumeproduksie.
'n Verskaffer moet 'n duidelike voorbeeldproses verskaf en bevestig of die monster die finale produksiekonfigurasie verteenwoordig. Enner lys 'n monsterleweringstyd van ongeveer 2 tot 3 dae.
'n Vinnige kwotasie is nuttig, maar reaksiespoed moet nie tegniese hersiening vervang nie.
Die verskaffer moet tekeninge, materiale, profielgeometrie, afwerkingsvereistes, produksievolume en ander spesifikasies evalueer voordat 'n kwotasie verskaf word. Dit gee verkrygingspanne 'n duideliker begrip van beide die verwagte koste en vervaardigingsvereistes.
Die koste van 'n koelplaat hang hoofsaaklik af van materiaal, profielgrootte, ekstrusiekompleksiteit, gereedskap, produksievolume, masjinering en oppervlakbehandeling. Volledige tekeninge en produksievereistes help verskaffers om 'n meer akkurate kwotasie voor te berei.
Die produksietyd van 'n pasgemaakte koelplaat hang af van die gereedskap, hoeveelheid, masjinering en afwerkingsvereistes. Produksie-leetye moet bevestig word nadat die verskaffer die volledige projekspesifikasies hersien het.
Ja. Afhangende van die toepassing, kan 'n vervaardiger ekstrusie, afgeskaafde koelplaatjies, hittepypverkoeling, dampkameroplossings, CNC-bewerking en ander sekondêre prosesse verskaf.
Om die regte koelplaatvervaardiger te kies, vereis dit meer as om termiese werkverrigting of eenheidsprys te vergelyk. Aankoopspanne moet ingenieursondersteuning, vervaardigingsprosesse, materiaalkeuse, bewerkingsvermoëns, oppervlakbehandeling, gehaltebeheer en afleweringskapasiteit in ag neem.
Die regte verskaffer behoort jou vereistes vanaf die aanvanklike ontwerpfase te kan evalueer en 'n praktiese pad van prototipe-ontwikkeling tot volumeproduksie te bied.
As u 'n pasgemaakte koelplaatprojek evalueer of ondersteuning benodig met die keuse van materiaal, profiel of verkoelingsontwerp, kontak ons span om u vereistes te bespreek en 'n geskikte vervaardigingsoplossing te bepaal.